
metalworkingmag.cn
22
'26
Written on Modified on
化学蚀刻衔接原型开发与金属批量生产
Precision Micro阐述了光化学蚀刻如何以一套低成本工装覆盖从首批样品到大批量生产的全过程,减少重新验证和工装成本。
www.precisionmicro.com
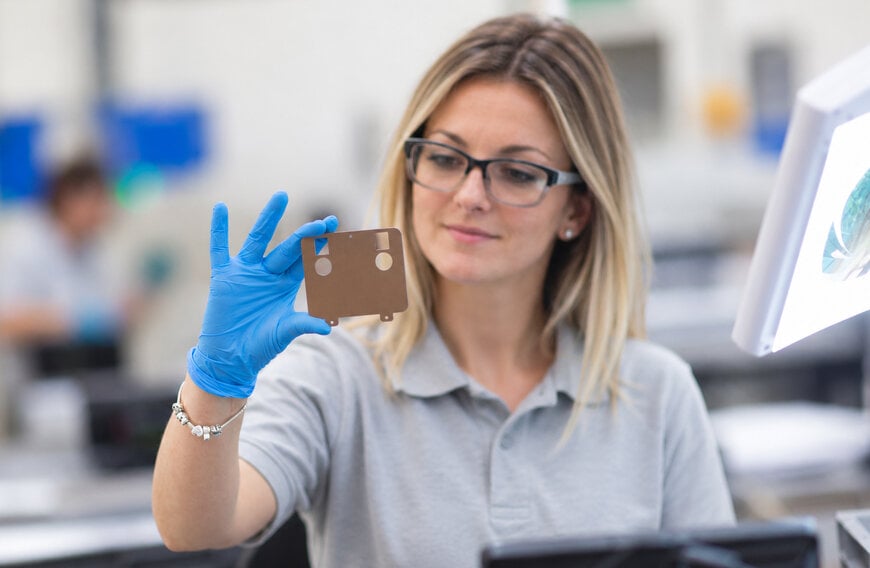
将经过验证的原型扩大为批量生产,是电子、半导体和汽车应用领域精密金属零部件制造商反复面临的瓶颈。英国化学蚀刻专业公司Precision Micro阐述了光化学蚀刻如何从首批样品到大批量生产始终保持相同的工装和工艺。
为何从原型到量产的过渡成本高昂
根据Protolabs发布的《2026年制造业创新报告》,97%的企业表示在产品上市过程中遭遇延误或失败,而扩大到量产被认为是产品开发人员面临的最大挑战。电子和半导体产品的开发周期通常较短,因此原型与批量生产之间的任何工装变更和重新验证都会直接影响产品上市时间。
在冲压加工中,原型通常采用由更易加工、成本更低的钢材制成的软模具生产。这类模具的寿命通常为10至10,000次,而淬硬的量产模具约为100万次。设计验证完成后,必须制造淬硬模具,并使用新模具和新工艺再次验证零部件。由于量产模具的成本可能高达五位数或六位数,这一步骤成为迈向批量生产的重大障碍。
随着产品开发投资的增加,这一问题日益突出。欧洲投资银行《2025年投资调查》显示,32%的欧盟企业从事创新活动,而美国这一比例为53%;Make UK与普华永道联合发布的《2026年高管调查》则显示,68%的英国制造商正在增加对新产品开发的投资。
光化学蚀刻如何随产量灵活扩展
化学蚀刻通过光刻定义的掩模选择性地去除金属,而非采用机械切削。据Precision Micro介绍,开发阶段的工装成本约为100英镑,同一套工装和工艺既可生产100件样品,也可生产100,000件零部件。因此,产量的扩大不一定需要新的工装,但仍需通过测试和验证来确认零部件符合规定的技术要求。
较低的工装成本也使设计迭代更加经济。例如,在设计允许的情况下,一张过滤网可在同一张板材上使用一套工装实现六种不同孔径和孔距的组合,样品可在七天内交付。
材料厚度、性能与设计复杂性
化学蚀刻通常用于厚度约1.5 mm以内的金属,但也可加工厚达2.5 mm的材料。在此范围内,工程师可以试用不同厚度的材料,而无需像冲压那样修改模具;在冲压中,厚度变化会影响间隙和圆角半径,可能需要花费数千英镑和数周时间。
该工艺可加工软质和硬质金属,包括用于弹簧的特种不锈钢。由于不施加冲压的机械力,也不会产生激光切割的热影响区,因此能够保持材料性能,并避免冲压产生的毛刺。清洗工序也已集成到工艺中。
蚀刻可同时加工大量孔和复杂通道,适用于从半导体冷却板流道到汽车扬声器格栅等各类零部件。
汽车与安全关键型生产中的蚀刻零部件
在汽车应用中,Precision Micro开发的蚀刻弹簧已成为燃油泵、ABS制动系统和催化转化器的标准部件。在汽油直喷(GDI)系统中,蚀刻零部件被用于对制造一致性要求极高的大批量安全关键型应用,每月对超过1,000,000个零部件进行100%检验。
Precision Micro业务发展主管Ben Kitson表示,尽早考虑产量、材料要求和性能规格有助于避免后期代价高昂的变更,而与同时具备开发和大批量生产能力的供应商合作,则能在需求变化时保持连续性。
补充信息
本节详细介绍原始产品公告中未包含的技术规格和竞争工艺对比。
光化学蚀刻又称光化学加工,是将零件几何图形从光绘底片转移到涂有紫外光敏光刻胶的金属上。经过曝光和显影后,加热的蚀刻液(通常为三氯化铁)从两面溶解未受保护的金属。Precision Micro公布的设计指南规定,厚度0.01至0.25 mm时标准最小公差为±0.025 mm,厚度不超过2.5 mm时公差通常为材料厚度的±10%,标准最小特征尺寸为0.1 mm。
相比之下,激光切割是一种单点热加工工艺,同一指南指出其公差约为厚度的±5%,典型最小特征尺寸为0.2 mm,且开孔较多的零件成本会上升。冲压在大批量生产时单件成本较低,但需要花费数千英镑的模具,交付周期为六至八周;线切割仅适用于导电金属,设备成本较高。因此,工艺选择取决于零件几何形状、厚度、产量和边缘质量要求。
由Induportals编辑Sucithra Mani编辑 – AI改编。
www.precisionmicro.com
